 专注发泡胶整体解决方案
泵阀、五金机电件包装的核心就三件事:防锈、防震、防磕碰。法兰密封面、阀杆、加工面这些"碰一下就废"的部位,先用防锈油或防锈膜护住,再用现场发泡在箱内按产品轮廓包一层严丝合缝的缓冲层,最后按出口要求做好防潮打托,破损和生锈索赔基本都能压下来。这篇把泵阀五金件从防锈到缓冲、从内贸到出口的打包顺序一次讲清。
泵阀、五金机电件和普通易碎品不一样,它有三重风险叠加:一是表面精度高,法兰密封面、阀杆、螺纹、加工面一旦磕碰划伤,轻则返修重则报废,很多阀门企业退货索赔就栽在这上面;二是重量大、惯性大,同样一段颠簸,重件位移和撞击的力量比轻件大得多;三是出口海运周期长、湿度大,密封面没做好防锈,到港打开全是锈斑,整批都麻烦。所以它的包装不是"塞点泡沫就行",而是要先防锈、再缓冲、最后防潮,三步缺一不可。
正确的顺序是:防锈在前,缓冲在后。
第一步,防锈处理:法兰密封面、未喷涂的加工面涂防锈油或包防锈纸,精密件可以用VCI气相防锈膜,让它在密闭空间持续挥发防锈气体保护金属表面;
第二步,易损部位单独保护:法兰密封面加塑料保护盖,阀杆、手轮、外露螺纹用护套或薄膜缠裹,防止运输中直接受力;
第三步,防潮打底:箱内先垫防潮膜或干燥剂,金属件别直接接触纸箱内壁;
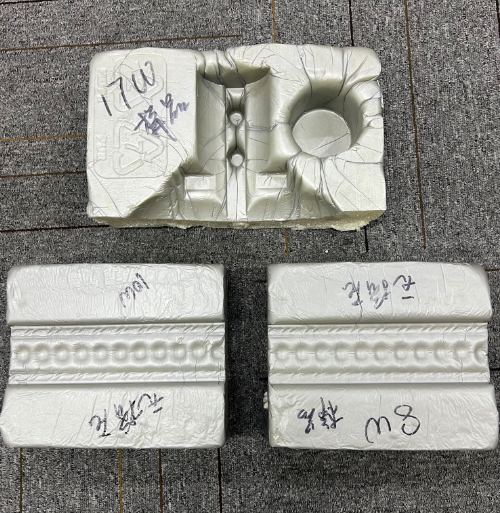
第四步,缓冲固定:用现场发泡在箱内注料,泡沫膨胀后把产品牢牢"咬住",不位移、不晃动。

现场发泡包装泵阀五金件,最常用的是"三明治打包法",三步就能把产品包牢:
1. 箱底注一层料当"底座":把产品放进去之前,先在箱底注入发泡料,等它半成型(几秒到十几秒)再把产品放上去,底部就有了贴合轮廓的支撑;
2. 四周注料固定:产品摆正后,往产品与箱壁之间的空隙注料,注料量按空腔约三分之二估,泡沫膨胀后会把四周填满,产品被360度包住;
3. 顶部覆盖封箱:产品上方铺好薄膜再注一层料,合盖轻压等固化,大约8-15分钟(看室温),泡沫固化后严丝合缝,怎么晃都不动。
这样包出来的效果,公开的跌落测试视频里能做到1米多高度、每个面每个角各摔一次产品完好无损,泵阀、电机、汽配出口这类非标产品很多都这么包。
| 产品类型 | 发货量 | 推荐方案 | 理由 |
|---|---|---|---|
| 样品、小批量五金件 | 一天几件到几十件 | 手拍发泡袋 | 不用设备,按压即用,单袋成本可控 |
| 中小阀门、泵体、多路阀 | 一天几十到两三百件 | 半自动发泡机 | 自动控AB料比例,一人操作,每小时40-80包 |
| 大批量、标准产线 | 每天数百件以上 | 全自动发泡机 | 效率稳定,适合产线连续作业 |
选型的核心不是"设备越贵越好",而是看发货量。量没上来先用手拍袋,量稳定了再上半自动,产线化了再上全自动,一步到位反而容易浪费。

出口和国内发货是两回事,泵阀五金件走海运还有四件事要单独盯:
1. 防潮等级要够:海运周期长,箱内加干燥剂、垫防潮膜,金属件做到"不与纸箱直接接触";
2. 打托加固:纸箱做好后打托盘缠膜,防止集装箱内倒垛移位;
3. 木箱替代思路:很多企业出口还在用木箱加泡沫板,成本高、又重,现场发泡+纸箱在不少场景能替代部分木箱缓冲层,重量和体积都降下来,运费也省;
4. 出口合规:涉及熏蒸要求的木箱要按ISPM-15标准处理,用纸箱加现场发泡方案可以减少这类环节,具体按目的国要求执行。
Q: 泵阀法兰密封面怎么保护最稳?A: 密封面涂防锈油、加塑料保护盖,外层再靠发泡缓冲层隔离受力,三样都做到位基本万无一失。
Q: 重件会压坏底部泡沫吗?A: 重件底部先注料做加厚底座,等半成型再放产品,必要时底部用高密度料,支撑强度足够。
Q: 五金件量不多,有必要买发泡机吗?A: 量小用手拍发泡袋就行,一天两三百件以上再考虑半自动发泡机,别为了偶尔发货就上设备。
Q: 现场发泡能替代木箱吗?A: 中小件、非标件在不少场景可以替代木箱内缓冲层,超大超重设备仍需按工程评估,建议先打样实测。
泵阀、五金机电件的包装没有想象中难:先防锈、再缓冲、后防潮,密封面单独保护,缓冲层做到严丝合缝,出口再盯防潮打托和合规,破损索赔率自然就下来了。现场发泡包装源头厂家——柯斯摩尔,手拍发泡袋、半自动/全自动发泡机、黑白料、薄膜一站式配套,支持免费打样,拿你的阀门、五金件来试包一次,效果比看图实在。
价格仅做参考,最终以业务人员实时报价为准。如需咨询,欢迎联系柯斯摩尔:400-812-0328 / 0755-27807490,官网 https://www.cosmolar.com/